Salta al contenuto
Il test del filtro HEPA copre tre diversi test che rispondono a tre diverse domande. Un test di efficienza in fabbrica ti dice se l'intero filtro soddisfa il grado dichiarato. Una scansione delle perdite di fabbrica ti dice se quella singola unità ha un difetto locale. Un test di integrità installato ti dice se il filtro, una volta montato nel tuo alloggiamento, è sigillato senza bypass. Un rapporto di uno qualsiasi di loro non dice nulla degli altri due, e nessuno dei tre può essere scambiato con un altro.
Per un acquirente che accetta un ordine, il lavoro pratico è più piccolo del laboratorio. Scopri quale documento di test del filtro HEPA risponde a quale domanda, e controlla che abbia tra le mani i campi che lo legano all'unità. Questo articolo separa i tre test e termina con una sequenza di controllo del report che è possibile eseguire prima della conclusione.
Punti chiave
- Tre prove, tre ambiti: efficienza dell’intera unità, perdite locali per unità, e la sigillatura così come installata vengono misurate separatamente. Un passaggio su uno non è un passaggio sugli altri.
- Viene misurato l'MPPS, non scontato: la granulometria più penetrante è una proprietà di una costruzione specifica, non universale 0.3 μm.
- Un rapporto è valido quanto lo sono i suoi identificatori: modello, numero di serie, metodo, e le condizioni di prova devono legare la carta all'unità consegnata.
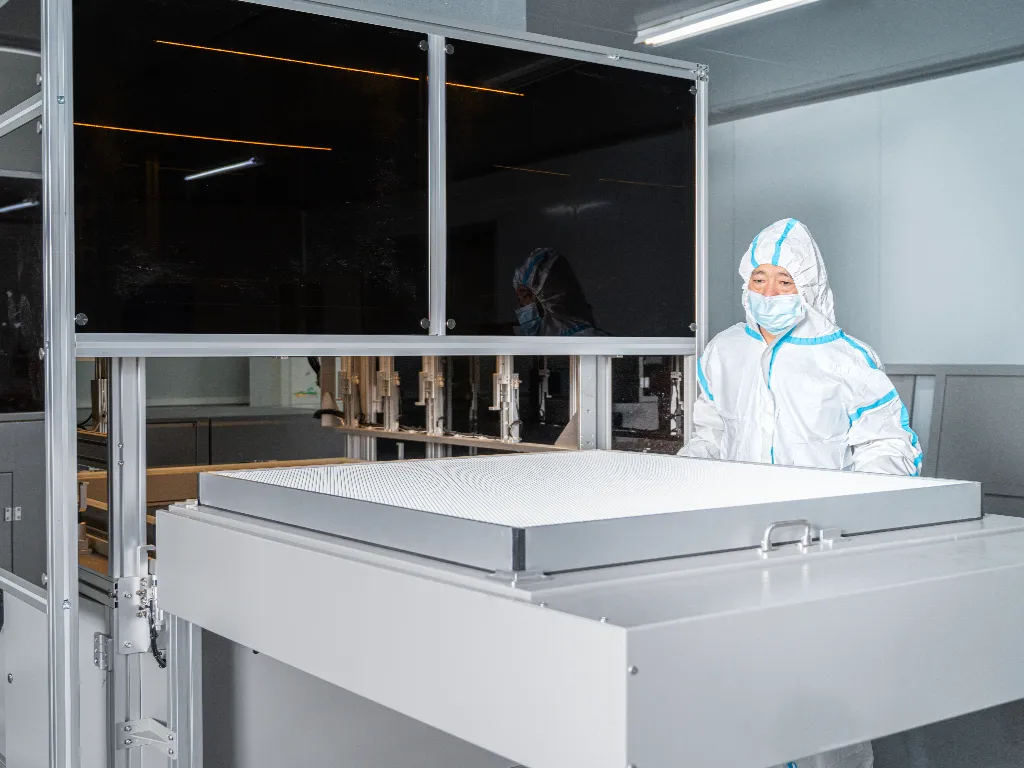
Tre test sui filtri HEPA che rispondono a domande diverse
Prima di confrontare due documenti qualsiasi, confermare a quale delle tre domande ciascuno è stato costruito per rispondere.
Standard di classificazione come EN 1822 e il parallelo Iso 29463 serie definiscono come viene misurata e classificata l’efficienza di un filtro HEPA. Lo standard non indica quale fase della transazione copre un determinato report. La tabella seguente suddivide i tre test che un acquirente dovrà effettivamente soddisfare. Se stai ancora decidendo cosa inserire in un foglio d'ordine piuttosto che come leggere i report, Nostro Specifiche del filtro HEPA H14 guide contiene i campi di ordinazione.
| Test | Oggetto misurato | Domanda a cui risponde | Ciò che non può dimostrare |
|---|---|---|---|
| Test di efficienza in fabbrica | Un'intera unità di filtraggio, o un campione di un lotto | Il filtro soddisfa complessivamente il grado dichiarato?? | Che la tua unità specifica non ha piccoli difetti locali |
| Scansione delle perdite di fabbrica | Una unità finita, scansionata zona per zona | C'è un foro stenopeico, lacrima, o difetto di tenuta in questa unità? | Come funzionerà l'unità una volta montata nel vostro alloggiamento |
| Test di integrità installato | Il filtro così come installato, più la sua interfaccia di montaggio | Il sistema è sigillato, senza bypass intorno o attraverso l'installazione? | Qualcosa sulla disciplina di produzione della fabbrica per le altre unità |
Le tre righe spiegano molte controversie sull'accettazione. Un acquirente in possesso di un rapporto sull'efficienza del lotto sostiene che il filtro è passato. Il certificato di scansione delle perdite del venditore risponde solo che questa unità ha superato la prova. Nessuno dei due documenti riguarda la superficie della guarnizione verniciata durante l'installazione. Tieni i tre ambiti separati dalla prima email.
Test di efficienza in fabbrica: Il filtro soddisfa il grado richiesto?
I test di efficienza valutano l'intero filtro rispetto a uno standard; il numero ha significato solo con il suo metodo, flusso d'aria, e base particellare allegata.
In un test di efficienza, un aerosol di sfida viene introdotto a monte del filtro, e i conteggi delle particelle a monte e a valle danno penetrazione e, per sottrazione, efficienza. Sotto EN 1822, il valore principale è indicato in base alla dimensione delle particelle più penetranti del filtro (Mpps). L'MPPS viene rilevato testando un intervallo di dimensioni delle particelle e individuando il caso peggiore. È una proprietà di una specifica costruzione di media e piega, e varia tra i modelli. Non lo è 0.3 μm come costante universale. Quella cifra fissa deriva da specifiche più vecchie, e una scheda tecnica che cita un'efficienza a dimensione fissa cita la pratica legacy piuttosto che una EN 1822 risultato. H14, ad esempio, significa almeno 99.995% efficienza all’MPPS misurato dall’unità.
Due distinzioni mantengono onesti i documenti di efficienza. Primo, il flusso d'aria di prova è importante, e il rapporto dovrebbe corrispondere alla valutazione rispetto alla quale hai effettuato l'ordine. Lo stesso filtro può apparire diverso 1,000 m³/h rispetto alla condizione nominale. Secondo, un certificato di test multimediale non è un rapporto di test del filtro finito. L'efficienza dei media appartiene al foglio, e l'assemblaggio finito aggiunge pieghe, separatori, sigillante, e telaio, ognuno dei quali può modificare le prestazioni. La pratica di fabbrica di Airy, descritto nel ns Guida ai filtri HEPA per camere bianche, testa la singola unità. La guida afferma che ogni unità HEPA viene testata individualmente per la caduta di pressione, resistenza al flusso d'aria, e penetrazione delle particelle.
Quando un rapporto sul test del filtro HEPA arriva nella tua casella di posta, la richiesta di voto è solo la prima riga. Il metodo di prova denominato, il flusso d'aria, l'intervallo di conteggio delle particelle, e l'identità del campione sono ciò che ti consente di riutilizzare il numero nel file di accettazione.
Test di tenuta in fabbrica: Ci sono difetti locali?
L'efficienza complessiva è nella media. Il test delle perdite va alla ricerca delle eccezioni, come l'unico foro stenopeico che la media di un lotto nasconde felicemente.
Un filtro può superare un test di efficienza a 99.99% e contengono ancora un difetto delle dimensioni di una capocchia di spillo. La media inghiotte un minuscolo getto locale di aria non filtrata. Esiste la scansione delle perdite per trovare quel getto. In un test di tenuta a scansione, un aerosol di sfida viene alimentato a monte mentre una sonda di campionamento esegue la scansione del lato a valle. La sonda percorre la superficie del filtro, i bordi della piega, le linee del sigillante, e il legame media-frame. I difetti appaiono realisticamente lì: un graffio sul giornale, un canale nel cordone di adesivo, un sollevamento del bordo del separatore. Una linea di scansione automatizzata spazza le zone a valle dell’unità e registra la penetrazione in base alla posizione. Ecco perché una seria scansione di fabbrica produce un risultato per unità, non una benedizione in batch.
Il valore della scansione è il suo collegamento a un numero di serie. Le unità HEPA di Airy lasciano la linea con test di tenuta a scansione individuale rispetto alla norma EN 1822 Test MPPS o scansione fotometrica tipo DOP/PAO. La pratica è documentata con certificati di prova con numero di serie, come affermato nel guida per le camere bianche. Il fornitore elenca anche i rapporti di scansione opzionali nel ns Confronto H13 vs H14, insieme alle singole prove di tenuta. Quando è necessario tale rapporto sull'ordine di acquisto, il numero del certificato dovrebbe apparire fisicamente su, o essere rintracciabile a, l'unità nella scatola.
Un confine: la scansione testa l'unità sul banco, a valle nient'altro che l'alloggiamento di prova. La tua griglia del soffitto, scanalatura della guarnizione, morsetti, e il personale addetto all'installazione non rientrano in tale ambito. Questo divario è il motivo per cui esiste il terzo test.
Test di integrità installato: Il sistema di filtraggio è sigillato correttamente?
La fabbrica ha provato il filtro. Solo un test installato può dimostrare il tuo sistema.
Il test di integrità installato controlla insieme il filtro e il suo montaggio: i media, il telaio sigilla, l'interfaccia della guarnizione, la flangia dell'alloggiamento, e qualsiasi hardware di bloccaggio. Un'unità sottoposta a scansione in fabbrica può presentare perdite durante il funzionamento per motivi puramente di installazione. Pensa a una guarnizione compressa che non ha mai raggiunto la flangia, un telaio avvitato su una superficie irregolare, una pellicola protettiva lasciata sulla faccia della guarnizione, o danni durante la movimentazione.
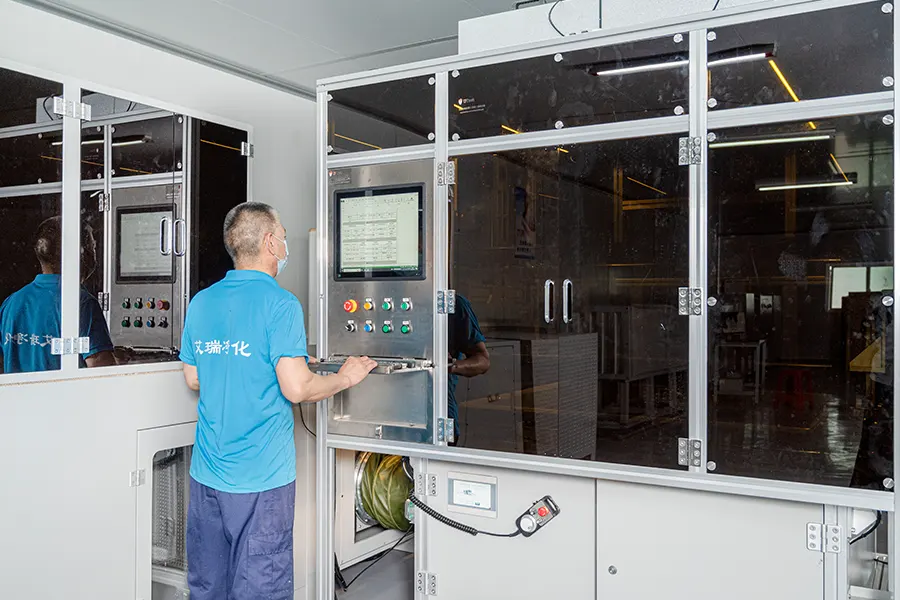
I test sul campo di questo tipo seguono standard come ISO 14644-3 per la qualificazione dei dispositivi per camere bianche. Di solito lo esegue un appaltatore di convalida locale, piuttosto che la fabbrica di filtri. In questo contesto incontrerai i termini PAO e DOP. Chiamano gli aerosol sfida comunemente usati per la scansione sul campo, e DOP (dioctil ftalato) è l’aerosol più vecchio conservato nel vocabolario del settore. Polialfa-olefina (PAO) è il comune sostituto moderno, e il DEHS è un altro fluido ampiamente utilizzato. Controlla a quale aerosol è assegnato il nome dei tuoi documenti di accettazione, perché questa è la decisione a livello di acquirente. Velocità di combustione, manipolazione della sonda, e il calcolo dei punti critici appartengono alle dichiarazioni metodologiche del contraente, non a questa discussione sull'acquisto.
La conseguenza per gli appalti è chiara: nessun certificato di fabbrica viene trasferito alla condizione di installazione, non importa quanto diligente sia il lavoro al banco. Se il tuo progetto richiede test installati, decidere chi lo esegue e su quali limiti di accettazione prima che arrivino i filtri. I filtri verranno testati in base a qualunque specifica stabilita che debbano sopravvivere.
Come controllare un rapporto di prova prima di accettare un ordine
Sei campi trasformano un pezzo di carta in una prova di accettazione. Lavorateli in ordine, perché tutto ciò che fallisce in un campo è una domanda, non un rifiuto.
La sequenza seguente funziona su ogni tipo di documento in questo articolo, dai rapporti sull'efficienza ai certificati di scansione delle perdite e alle registrazioni dei test sul campo. È deliberatamente noioso, questo è ciò che ti permette di eseguirlo all'entrata della merce con la bolla di accompagnamento stampata in una mano e il report nell'altra.
| # | Campo da controllare | Condizione di superamento | Errore tipico che questo rileva |
|---|---|---|---|
| 1 | Modello e identità seriale | Modello esatto più i seriali consegnati, per esempio. IL Linea H14 con guarnizione in gel | Una scheda tecnica generica presentata come rapporto di prova |
| 2 | Tipo di prova | Il documento indica quale dei tre test rappresenta | Efficienza dei lotti offerta come prova di una scansione per unità |
| 3 | Metodo e norma | Norma denominata e parte del metodo, o il riferimento al metodo del contraente | Nessuna citazione dietro un'affermazione testata |
| 4 | Condizioni | Testare il flusso d'aria e la base delle particelle dichiarate; il flusso d'aria corrisponde alla valutazione che hai acquistato | Un valore di efficienza preso per un flusso d'aria non correlato al servizio |
| 5 | Risultati | Numeri con unità: efficienza o penetrazione, limite di perdita locale, resistenza | Un timbro PASS con i valori sottostanti omessi |
| 6 | Base di accettazione | Criteri del rapporto criteri di ordine uguali: la stessa classe o figura | L'ordine dice H14; il rapporto certifica rispetto alle soglie H13 |
Tre modelli di avvertenza ricorrono nella documentazione dei fornitori. Il primo sono fogli di marketing e certificati di logo senza valori misurati. Il secondo è un rapporto che non contiene le sue condizioni, che lascia il numero fluttuante libero da qualsiasi flusso d'aria. Il terzo sono documenti i cui numeri di serie non corrispondono alle unità consegnate. Ognuno dei tre trasforma il documento da prova di accettazione in una domanda da chiudere prima della firma.
Arioso Soluzioni di filtraggio HEPA
Airy fornisce soluzioni di filtrazione HEPA personalizzate per aiutare gli acquirenti di camere bianche e gli ingegneri di impianti a controllare le dichiarazioni di efficienza, mantenere i seriali tracciabili, e migliorare l’accettazione in ambienti esigenti.
Test di fabbrica su ogni unità
I tre test sopra descritti descrivono come Airy costruisce e controlla le sue unità HEPA prima della spedizione.
- Ogni unità viene testata individualmente per la caduta di pressione, resistenza al flusso d'aria, e penetrazione delle particelle.
- Le unità effettuano test di tenuta tramite scansione con numero di serie rispetto alla norma EN 1822 Test MPPS o scansione fotometrica tipo DOP/PAO.
- I rapporti di scansione opzionali possono essere nominati sull'ordine di acquisto e tracciati fino all'unità nella cassa.
Leggere i rapporti con il tuo ordine
Un documento consegnato deve corrispondere ai campi richiesti dal file di accettazione, quindi la documentazione relativa al test del filtro HEPA è collegata all'unità in mano.
- I risultati relativi all'efficienza e alle perdite sono riportati nel modello, flusso d'aria, e il metodo specificato.
- I campi del report si allineano alla sequenza di controllo di sei campi sopra, non a una scheda di marketing.
Le pratiche di test e le specifiche pubblicate si trovano nel file Filtri HEPA e per camere bianche catalogo su questo sito.
Dal file di accettazione all'ordine
Il percorso pratico è breve. Invia i campi del report richiesti dal tuo progetto. Airy può aiutare a confermare quali test di fabbrica li coprono e quali vengono spediti con ciascuna unità. I test installati appartengono ancora al tuo appaltatore locale.
Domande frequenti
Un rapporto sull'efficienza dimostra che il test di tenuta è stato superato?
NO. L’efficienza valuta la prestazione media dell’intera unità, mentre una scansione delle perdite va alla ricerca dei difetti locali che una media può nascondere. Sono misurazioni diverse che rispondono a domande diverse, e l'uno non sostituisce mai l'altro nel dossier di accettazione del progetto.
La scansione delle perdite effettuata in fabbrica può sostituire i test installati??
NO. La scansione di fabbrica dimostra che l'unità era sana sul banco. I test di integrità installati coprono ciò che la fabbrica non può vedere: l'interfaccia della guarnizione, flangia dell'alloggiamento, morsetti, e gestire i danni dopo il montaggio. I progetti che richiedono la verifica sul campo necessitano di entrambi i record prima dell'approvazione.
Qual è la differenza tra PAO e DOP?
Entrambi sono nomi per gli aerosol di prova utilizzati nei test di tenuta. DOP (dioctil ftalato) è il fluido più vecchio rimasto nel vocabolario. PAO (polialfa-olefina) e DEHS sono sostituti moderni comuni. Per un acquirente, l'unica decisione è quale aerosol denominare i documenti di accettazione.
L'MPPS è sempre 0.3 μm?
NO. La dimensione delle particelle più penetranti viene misurata per costruzione, e varia tra i media, pieghe, e disegni. Il fisso 0.3 La cifra μm deriva da specifiche precedenti. Sotto EN 1822, il grado è definito in base all’MPPS misurato dall’unità.
Cosa deve includere un rapporto di prova per essere accettabile?
Sei cose: il modello esatto e il seriale a cui si applica, quale delle tre prove rappresenta, e il metodo e lo standard indicati. Deve anche mostrare le condizioni di prova, i risultati numerici con le unità, e i criteri di accettazione utilizzati. Un documento in cui manca uno di questi è una domanda, non prove.