Passer au contenu
Les tests des filtres HEPA couvrent trois tests différents qui répondent à trois questions différentes. Un test d'efficacité en usine vous indique si l'ensemble du filtre répond à la qualité revendiquée.. Une analyse des fuites en usine vous indique si cette unité individuelle présente un défaut local. Un test d'intégrité installé vous indique si le filtre, une fois monté dans votre logement, est scellé sans by-pass. Un rapport de l'un d'eux ne dit rien des deux autres, et aucun des trois ne peut être échangé contre un autre.
Pour un acheteur acceptant une commande, le travail pratique est plus petit que le laboratoire. Sachez quel document de test des filtres HEPA répond à quelle question, et vérifiez qu'il porte les champs qui le lient à l'unité entre vos mains. Cet article sépare les trois tests et se termine par une séquence de vérification des rapports que vous pouvez exécuter avant la signature..
Points clés à retenir
- Trois essais, trois portées: efficacité de l'ensemble de l'unité, fuites locales par unité, et l'étanchéité telle qu'installée sont mesurées séparément. Une passe pour l'un n'est pas une passe pour les autres.
- MPPS est mesuré, pas supposé: la taille des particules la plus pénétrante est une propriété d'une construction spécifique, pas un universel 0.3 μm.
- Un rapport est aussi bon que ses identifiants: modèle, numéro de série, méthode, et les conditions de test doivent lier le papier à l'unité livrée.
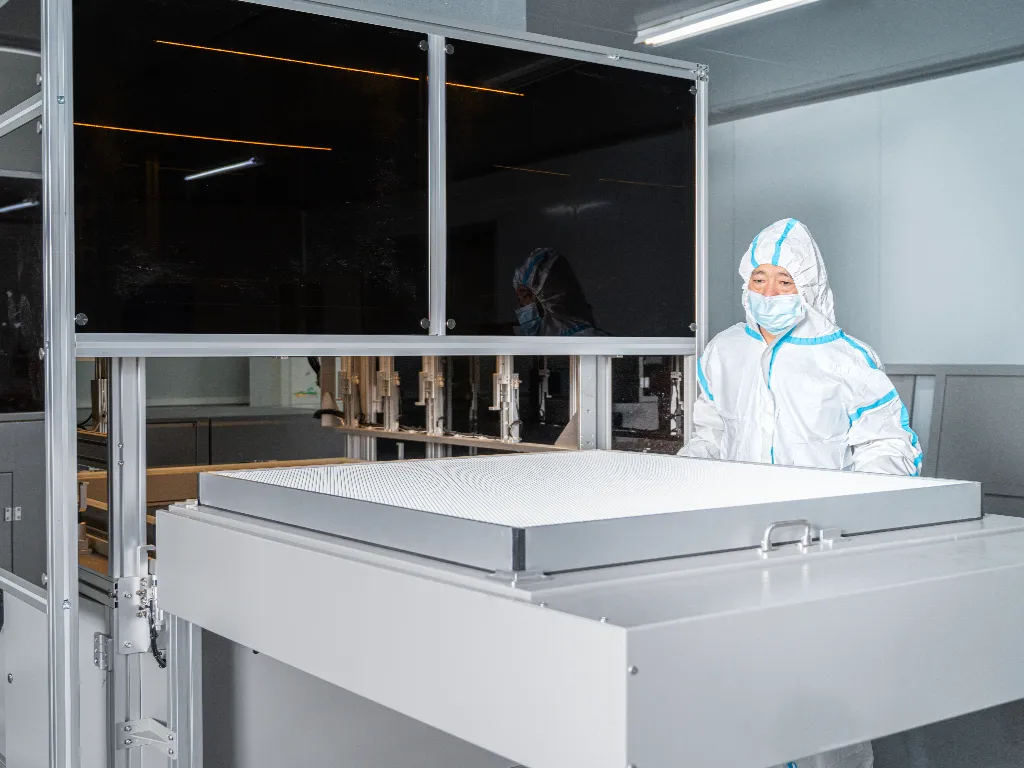
Trois tests de filtre HEPA qui répondent à différentes questions
Avant de comparer deux documents, confirmer à laquelle des trois questions chacune a été conçue pour répondre.
Normes de classification telles que EN 1822 et le parallèle ISO 29463 Les séries définissent la manière dont l'efficacité d'un filtre HEPA est mesurée et évaluée.. La norme ne vous indique pas quelle étape de la transaction couvre un rapport donné.. Le tableau ci-dessous répartit les trois tests qu'un acheteur devra réellement satisfaire. Si vous êtes encore en train de décider quoi mettre sur un bon de commande plutôt que comment lire les rapports, notre Spécifications du filtre H14 HEPA le guide porte les champs de commande.
| Test | Objet mesuré | Question à laquelle il répond | Ce qu'il ne peut pas prouver |
|---|---|---|---|
| Test d'efficacité en usine | Une unité de filtration complète, ou un échantillon d'un lot | Le filtre répond-il globalement à la note revendiquée? | Que votre unité spécifique ne présente pas de petit défaut local |
| Analyse des fuites en usine | Une unité finie, scanné zone par zone | Y a-t-il un trou d'épingle, larme, ou un défaut de joint dans cet appareil? | Comment l'unité fonctionnera une fois montée dans votre boîtier |
| Test d'intégrité installé | Le filtre tel qu'installé, plus son interface de montage | Le système est-il scellé, sans by-pass autour ou à travers l'installation? | Tout sur la discipline de production de l'usine pour les autres unités |
Les trois lignes expliquent de nombreux conflits d'acceptation. Un acheteur détenant un rapport sur l'efficacité des lots affirme que le filtre a réussi. Le certificat d'analyse des fuites du vendeur répond uniquement que cet appareil a réussi. Aucun des deux documents ne traite de la surface du joint peinte lors de l'installation.. Gardez les trois champs d'application séparés du premier e-mail.
Tests d'efficacité en usine: Le filtre répond-il à sa qualité revendiquée?
Les tests d'efficacité évaluent l'ensemble du filtre par rapport à une norme; le nombre n'a de sens qu'avec sa méthode, flux d'air, et base de particules jointe.
Dans un test d'efficacité, un aérosol de défi est introduit en amont du filtre, et le nombre de particules en amont et en aval donne une pénétration et, par soustraction, efficacité. Sous EN 1822, le chiffre global est indiqué pour la taille de particule la plus pénétrante du filtre (Députés). Le MPPS est déterminé en testant sur une plage de tailles de particules et en localisant le pire des cas.. C'est une propriété d'une construction spécifique de média et de pli, et cela varie selon les modèles. Ce n'est pas 0.3 μm comme constante universelle. Ce chiffre fixe provient d'anciennes spécifications, et une fiche technique citant une efficacité de taille fixe cite une pratique héritée plutôt qu'une EN 1822 résultat. H14, par exemple, signifie au moins 99.995% efficacité aux MPPS mesurés de l’unité.
Deux distinctions garantissent l'honnêteté des documents de performance. D'abord, le débit d'air de test est important, et le rapport doit correspondre à la note que vous avez commandée. Le même filtre peut avoir un aspect différent 1,000 m³/h qu'à son état nominal. Deuxième, un certificat de test de support n'est pas un rapport de test de filtre terminé. L’efficacité des médias appartient à la feuille, et l'assemblage fini ajoute du plissage, séparateurs, mastic, et cadre, dont chacun peut modifier les performances. Pratique d'usine d'Airy, décrit dans notre guide du filtre HEPA pour salle blanche, teste l'unité individuelle. Le guide indique que chaque unité HEPA est testée individuellement pour la chute de pression., résistance au flux d'air, et pénétration des particules.
Lorsqu'un rapport de test de filtre HEPA arrive dans votre boîte de réception, la revendication de note n'est que la première ligne. La méthode de test nommée, le flux d'air, la plage de comptage de particules, et l'échantillon d'identité vous permettent de réutiliser le numéro dans votre dossier d'acceptation.
Tests de fuite en usine: Y a-t-il des défauts locaux?
L’efficacité globale se situe dans la moyenne. Les tests d'étanchéité traquent les exceptions, comme le trou d'épingle qu'un lot moyen cache joyeusement.
Un filtre peut passer un test d'efficacité à 99.99% et contiennent toujours un défaut de la taille d'une tête d'épingle. La moyenne avale un minuscule jet local d'air non filtré. Une analyse des fuites existe pour trouver ce jet. Dans un test d'étanchéité de type scan, un aérosol de provocation est introduit en amont tandis qu'une sonde d'échantillonnage scanne le côté aval. La sonde parcourt la face du filtre, les bords des plis, les lignes de mastic, et le lien média-image. Les défauts y apparaissent de manière réaliste: un pseudo dans le journal, un canal dans le cordon adhésif, un relevage du bord séparateur. Une ligne de balayage automatisée balaie les zones en aval de l'unité et enregistre la pénétration par emplacement. C'est pourquoi une analyse sérieuse de l'usine produit un résultat par unité, pas une bénédiction par lots.
La valeur du scan est son lien vers un numéro de série. Les unités HEPA d'Airy quittent la ligne avec des tests de fuite individuels par balayage selon la norme EN 1822 Défi MPPS ou scan photométrique de type DOP/PAO. La pratique est documentée avec des certificats de test numérotés en série, comme indiqué dans le guide de salle blanche. Le fournisseur répertorie également les rapports de numérisation facultatifs dans notre Comparaison H13 vs H14, parallèlement aux tests d'étanchéité individuels. Lorsque vous exigez un tel rapport sur le bon de commande, le numéro de certificat doit apparaître physiquement sur, ou être traçable jusqu'à, l'unité dans la boîte.
Une frontière: le scan teste l'unité sur le banc, en aval de rien d'autre que le boîtier d'essai. Votre grille de plafond, rainure de joint, pinces, et l'équipe d'installation sont en dehors de cette portée. Cet écart est la raison pour laquelle le troisième test existe.
Test d'intégrité installé: Le système de filtre est-il correctement scellé?
L'usine a prouvé le filtre. Seul un test installé peut prouver votre système.
Les tests d'intégrité installés vérifient le filtre et son montage ensemble: les médias, les joints du cadre, l'interface du joint, la bride du boîtier, et tout matériel de serrage. Une unité qui a été analysée propre en usine peut fuir en service pour des raisons purement d'installation.. Pensez à un joint comprimé qui n'a jamais rencontré la bride, un cadre vissé sur une surface inégale, un film protecteur laissé sur une face du joint, ou dommages lors de la manipulation.
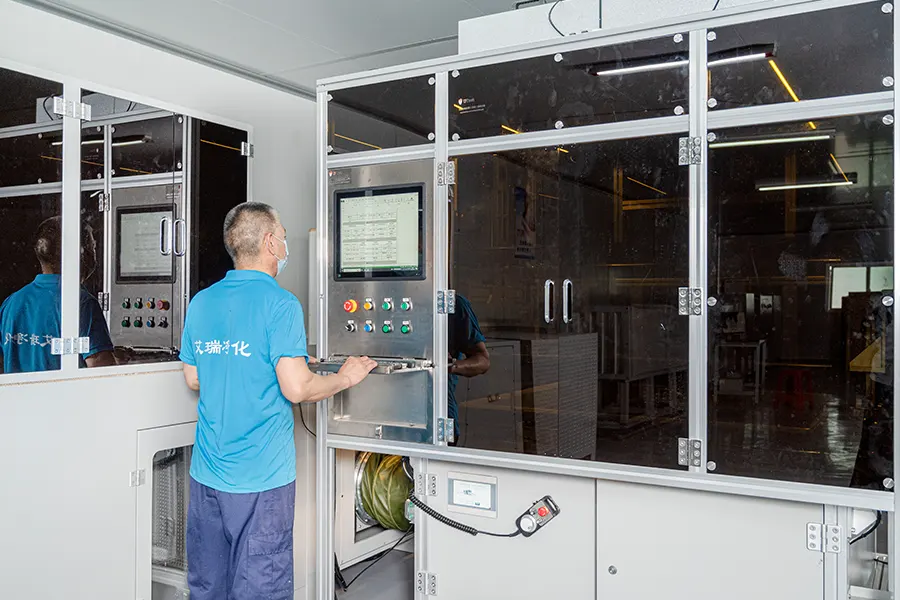
Les tests sur le terrain de ce type suivent des normes telles que l'ISO 14644-3 pour la qualification d'appareils pour salles blanches. Un entrepreneur de validation local l'exécute généralement, plutôt que l'usine de filtres. Vous rencontrerez les termes PAO et DOP dans ce contexte. Ils nomment le défi les aérosols couramment utilisés pour l’analyse sur le terrain, et DOP (phtalate de dioctyle) est l’aérosol le plus ancien retenu dans le vocabulaire de l’industrie. Polyalpha-oléfine (PAO) est le substitut moderne courant, et le DEHS est un autre fluide largement utilisé. Vérifiez quel aérosol porte le nom de vos documents d'acceptation, parce que c'est la décision au niveau de l'acheteur. Taux de combustion, manipulation de la sonde, et le calcul des points chauds font partie des déclarations de méthode de l'entrepreneur, pas à cette discussion d'achat.
La conséquence pour les achats est claire: aucun certificat d'usine ne passe à l'état tel qu'installé, peu importe la diligence du travail sur banc. Si votre projet nécessite des tests installés, décider qui le gère et sur quelles limites d'acceptation avant l'arrivée des filtres. Les filtres seront testés selon vos spécifications, selon vos spécifications, ils doivent survivre.
Comment vérifier un rapport de test avant d'accepter une commande
Six champs transforment un morceau de papier en preuve d'acceptation. Travaillez-les dans l'ordre, parce que tout ce qui échoue dans un domaine est une question, pas un rejet.
La séquence ci-dessous fonctionne sur tous les types de documents dans cet article, des rapports d'efficacité aux certificats d'analyse de fuites en passant par les enregistrements de tests sur le terrain. C'est volontairement ennuyeux, c'est ce qui vous permet de l'exécuter à l'entrée des marchandises avec une liste de colisage imprimée dans une main et le rapport dans l'autre.
| # | Champ à vérifier | Condition de réussite | Échec typique que cela attrape |
|---|---|---|---|
| 1 | Modèle et identité de série | Modèle exact plus les séries livrées, par exemple. le ligne gel-seal H14 | Une fiche technique générique présentée sous forme de rapport de test |
| 2 | Type d'essai | Le document indique lequel des trois tests il représente | Efficacité des lots offerte comme preuve d'une analyse par unité |
| 3 | Méthode et norme | Partie standard et méthode nommée, ou la référence de la méthode de l’entrepreneur | Aucune citation derrière une affirmation testée |
| 4 | Conditions | Débit d'air d'essai et base de particules indiquées; le débit d'air correspond à la note que vous avez achetée | Un chiffre d'efficacité pris à un débit d'air sans rapport avec le service |
| 5 | Résultats | Nombres avec unités: efficacité ou pénétration, limite de fuite locale, résistance | Un tampon PASS avec les valeurs sous-jacentes omises |
| 6 | Base d'acceptation | Les critères de rapport sont égaux aux critères de commande – même classe ou figure | L'ordre indique H14; le rapport certifie par rapport aux seuils H13 |
Trois modèles d'avertissement reviennent dans les documents des fournisseurs. Le premier concerne les fiches marketing et les certificats de logo sans valeurs mesurées.. Le deuxième est un rapport manquant de ses conditions, ce qui laisse le numéro flotter libre de tout flux d'air. Le troisième concerne les documents dont les numéros de série ne correspondent pas aux unités livrées.. N'importe lequel des trois transforme le document de preuve d'acceptation en une question à clôturer avant la signature.
Aéré Solutions de filtres HEPA
Airy fournit des solutions de filtration HEPA personnalisées pour aider les acheteurs de salles blanches et les ingénieurs d'usine à contrôler les allégations d'efficacité, maintenir des numéros de série traçables, et améliorer l'acceptation dans des environnements exigeants.
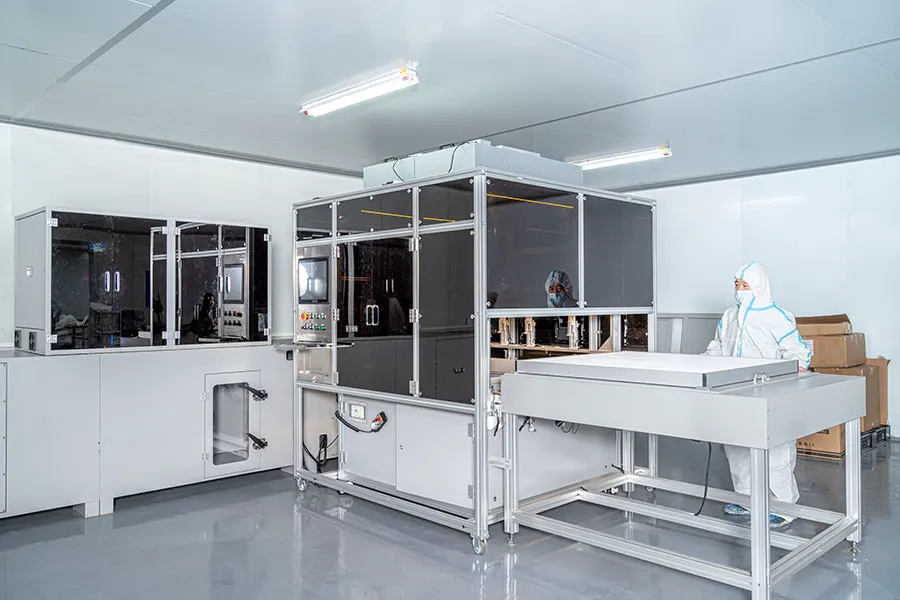
Tests en usine sur chaque unité
Les trois tests ci-dessus décrivent comment Airy construit et vérifie ses unités HEPA avant l'expédition..
- Chaque unité est testée individuellement pour la chute de pression, résistance au flux d'air, et pénétration des particules.
- Les unités portent des tests de fuite par balayage numérotés en série par rapport à la norme EN 1822 Défi MPPS ou scan photométrique de type DOP/PAO.
- Les rapports d'analyse facultatifs peuvent être nommés sur le bon de commande et tracés jusqu'à l'unité dans la caisse..
Lire les rapports avec votre commande
Un document livré doit correspondre aux champs dont votre dossier d'acceptation a besoin, donc les documents de test du filtre HEPA sont liés à l'unité en main.
- Les résultats d'efficacité et de fuite sont rapportés sur le modèle, flux d'air, et la méthode que vous avez spécifiée.
- Les champs du rapport s'alignent sur la séquence de vérification de six champs ci-dessus, pas à une fiche marketing.
Les pratiques de test et les spécifications publiées se trouvent dans le Filtres HEPA et salles blanches catalogue sur ce site.
Du dossier d'acceptation à la commande
Le chemin pratique est court. Envoyez les champs de rapport requis par votre projet. Airy peut aider à confirmer quels tests en usine les couvrent et lesquels sont livrés avec chaque unité. Les tests installés appartiennent toujours à votre entrepreneur local.
Foire aux questions
Un rapport d'efficacité prouve-t-il qu'un test d'étanchéité a réussi?
Non. L’efficacité évalue la performance moyenne de l’ensemble de l’unité, tandis qu'un scan de fuite traque les défauts locaux qu'une moyenne peut cacher. Ce sont différentes mesures répondant à différentes questions, et l'un ne se substitue jamais à l'autre dans un dossier de réception de projet.
L’analyse des fuites de l’usine peut-elle remplacer les tests installés?
Non. L'analyse d'usine prouve que l'appareil était en bon état sur le banc. Les tests d'intégrité installés couvrent ce que l'usine ne peut pas voir: l'interface du joint, bride de boîtier, pinces, et manipulation des dommages après le montage. Les projets qui nécessitent une vérification sur le terrain ont besoin des deux enregistrements avant la signature.
Quelle est la différence entre PAO et DOP?
Les deux sont des noms pour les aérosols de défi utilisés dans les tests de fuite.. DOP (phtalate de dioctyle) est le fluide le plus ancien qui est resté dans le vocabulaire. PAO (polyalpha-oléfine) et DEHS sont des substituts modernes courants. Pour un acheteur, la seule décision est de savoir quel aérosol nomme votre document d'acceptation.
Le MPPS est-il toujours 0.3 μm?
Non. La taille des particules la plus pénétrante est mesurée par construction, et cela varie selon les médias, plis, et des dessins. Le fixe 0.3 Le chiffre en µm provient d'anciennes spécifications. Sous EN 1822, la note est définie selon le MPPS mesuré par l'unité.
Que doit contenir un rapport de test pour être acceptable?
Six choses: le modèle et la série exacts auxquels il s'applique, lequel des trois tests cela représente, et la méthode et la norme nommées. Il doit également montrer les conditions d'essai, les résultats numériques avec unités, et les critères d'acceptation utilisés. Un document manquant l'un de ces éléments est une question, pas de preuve.